Ressource AVNIR Engineering
Publié le 1er octobre 2026, mis à jour le 12 octobre 2026 : sources revérifiées, affirmations non étayées retirées, liens internes ajoutés.
Selon la norme ISO 683-2:2016, certains aciers sont destinés à la fabrication de pièces mécaniques trempées et revenues ou ayant subi un procédé de trempe étagée bainitique.
L’essentiel
Selon ASM International, le durcissement par précipitation des alliages d’aluminium comporte trois étapes : mise en solution, trempe rapide et vieillissement. Selon la Heat Treating Society, les temps de maintien peuvent aller de moins d’une minute pour les tôles minces à 20 heures pour les grands moulages. La spécification AMS2750H couvre les exigences pyrométriques des équipements utilisés pour le traitement thermique des matériaux métalliques ; l’accréditation Nadcap est accordée aux entreprises qui satisfont à des normes techniques strictes et démontrent des systèmes qualité robustes.
Pourquoi le traitement thermique est indispensable aux pièces aéronautiques
Le traitement thermique fixe les propriétés d’emploi d’une pièce : dureté, résistance, ductilité, tenue à la fatigue. Le choix de l’acier et celui du cycle vont donc ensemble : la norme ISO 683-2:2016 spécifie les conditions techniques de livraison d’aciers alliés prévus pour la trempe et le revenu (notice AFNOR).
La partie 7 de la même série, ISO 683-7:2023, couvre les produits transformés à froid (étirés, écroûtés ou rectifiés), parmi lesquels les aciers non alliés et alliés de cémentation et les aciers pour trempe et revenu (notice AFNOR).
| Type d’acier | Procédé | Effet principal |
|---|---|---|
| Aciers de cémentation | Enrichissement superficiel en carbone | Durcissement de la couche externe |
| Aciers pour trempe et revenu | Trempe suivie d’un revenu | Résistance mécanique globale |
AVNIR Engineering intervient dans le développement et la qualification de traitements thermiques selon ses expertises en matériaux.
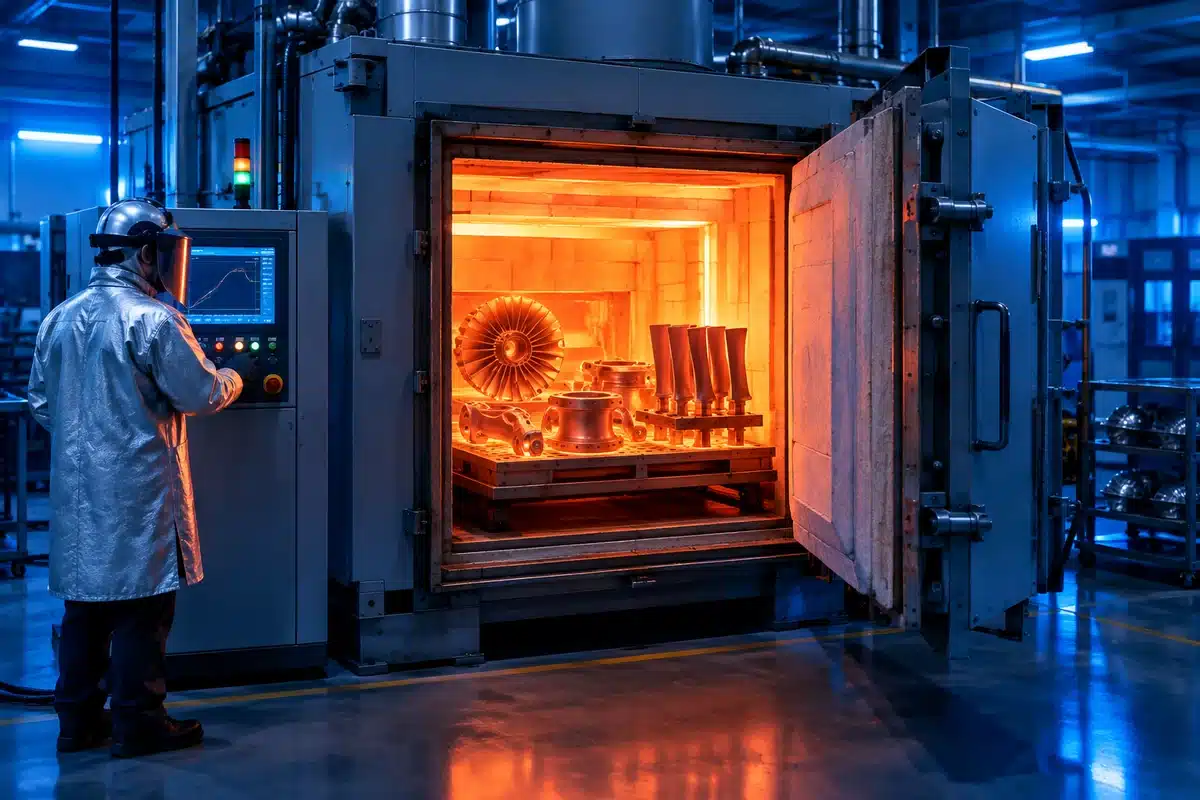
Les étapes clés d’un cycle de traitement thermique adapté aux alliages aéronautiques
Pour les alliages d’aluminium durcissables par précipitation, ASM International décrit trois étapes, toujours dans cet ordre :
- Mise en solution : un maintien à haute température dissout les éléments d’alliage dans la matrice.
- Trempe rapide : le refroidissement brutal fige cette solution sursaturée.
- Vieillissement : à température ambiante ou en four, de fins précipités se forment et durcissent l’alliage.
Le tableau ci-dessous résume les étapes clés pour les deux familles d’alliages, en soulignant les objectifs de chaque phase.
| Étape | Alliages d’aluminium (durcissables) | Matériaux ferreux |
|---|---|---|
| Mise en solution | Dissolution des éléments d’alliage à haute température | Austénitisation (transformation de la structure cristalline) |
| Trempe | Refroidissement rapide pour figer la structure | Refroidissement contrôlé (eau, huile, air) pour obtenir la dureté souhaitée |
| Vieillissement / Revenu | Précipitation contrôlée des éléments dissous | Réduction des contraintes internes et ajustement des propriétés mécaniques |
Comment choisir les paramètres de température et de durée pour préserver les propriétés mécaniques
Le temps de maintien en température dépend de l’épaisseur et du procédé de fabrication de la pièce.
La température de mise en solution doit dissoudre les phases indésirables sans risquer de fusion locale ou de surchauffe. Le temps de maintien s’ajuste à la masse thermique : selon les recommandations d’ASM International, il varie de moins d’une minute pour une tôle mince à 20 heures pour de grands moulages en sable ou en plâtre, afin d’homogénéiser la température au cœur du matériau et d’éviter les gradients de propriétés mécaniques.
| Type de pièce | Temps de maintien typique |
|---|---|
| Tôle mince | Moins d’une minute |
| Moulage en sable ou en plâtre (grands formats) | Jusqu’à 20 heures |
Un maintien trop court laisse des zones non traitées, tandis qu’un excès de durée peut entraîner une croissance excessive des grains, réduisant la résistance à la fatigue. L’arbitrage repose sur l’équilibre entre efficacité du traitement et préservation des propriétés mécaniques, validé par des abaques ou des simulations thermiques.
AVNIR Engineering propose le développement et la qualification de traitements thermiques.
Quels alliages privilégier pour résister aux contraintes thermiques et mécaniques
Les alliages à base de nickel et de titane font partie des familles les plus employées pour les pièces aéronautiques exposées à de fortes contraintes thermiques et mécaniques.
Le choix dépend de l’usage : les alliages de nickel, comme l’Inconel, conservent leurs propriétés mécaniques à très haute température et sous charges cycliques, ce qui les rend adaptés aux pièces exposées à des environnements extrêmes. Le titane, plus léger, convient aux structures mobiles où le rapport résistance/poids et la tenue à la fatigue sont critiques, comme les trains d’atterrissage ou les pales de compresseur.
| Alliage | Avantages | Applications typiques |
|---|---|---|
| Nickel (ex. Inconel) | Stabilité microstructurale à haute température, résistance à la corrosion et aux contraintes cycliques | Turbines, chambres de combustion, pièces chaudes |
| Titane | Léger, rapport résistance/poids élevé, bonne tenue à la fatigue | Trains d’atterrissage, pales de compresseur, structures mobiles |
AVNIR Engineering accompagne la qualification de ces matériaux comme le décrit sa page dédiée aux matériaux et traitements thermiques.
Les critères de qualité à exiger d’un atelier de traitement thermique
Un atelier de traitement thermique aéronautique se juge d’abord sur la maîtrise pyrométrique de ses fours et sur une accréditation reconnue, comme Nadcap, le programme d’accréditation des procédés spéciaux géré par le Performance Review Institute pour l’industrie aérospatiale.
Le premier critère est la maîtrise des équipements de mesure. La norme AMS2750H impose des exigences strictes pour le contrôle pyrométrique, couvrant la précision des capteurs, l’étalonnage des fours et la traçabilité des cycles. Selon cette spécification, tout équipement utilisé pour le traitement thermique des matériaux métalliques doit respecter des tolérances définies pour éviter les écarts de température, critiques pour les propriétés mécaniques des pièces (SAE International, AMS2750H).
L’accréditation Nadcap est un second repère. Elle atteste qu’un atelier répond à des standards techniques élevés et dispose d’un système qualité robuste, vérifié par des audits réguliers. Le Performance Review Institute souligne que cette accréditation n’est accordée qu’aux entreprises démontrant une rigueur constante dans leurs processus (PRI, Nadcap Accreditation). Pour des pièces aéronautiques, notre avis est que cette reconnaissance est un repère de confiance utile, à compléter par l’examen des relevés de chaque cycle.
Enfin, la documentation des cycles est essentielle. Un atelier sérieux fournit des rapports détaillés, incluant les courbes de température, les durées de maintien et les vitesses de refroidissement. Ces données permettent de corréler les paramètres appliqués aux propriétés finales des pièces, comme la résistance à la fatigue ou la stabilité dimensionnelle. Notre conseil : exigez ces relevés systématiquement, car ils sont la preuve tangible du respect des spécifications.
AVNIR Engineering présente le développement et la qualification de traitements thermiques parmi ses expertises matériaux. Notre conseil : vérifiez la conformité pyrométrique et l’accréditation de l’atelier avant de lui confier des pièces critiques, puis contrôlez les relevés de chaque cycle.
Dans quels cas un traitement thermique standard ne suffit pas et comment l’adapter
Un traitement thermique standard ne suffit pas quand la fabrication modifie la microstructure de l’alliage.
Les cycles classiques sont conçus pour des pièces homogènes, mais un soudage par friction-malaxage, par exemple, crée des zones affectées où les propriétés mécaniques chutent. La solution passe par un traitement thermique sur mesure, qui cible ces défauts sans altérer le reste de la pièce.
Pour des plaques en alliage 7050 soudées par friction-malaxage, un Tech Brief de la NASA décrit une méthode développée pour corriger certains effets défavorables du soudage : « A method of heat treatment has been developed to reverse some of the deleterious effects of friction stir welding of plates of aluminum alloy 7050 » (NASA Technical Reports Server). L’exemple montre qu’un cycle peut être conçu pour un procédé de fabrication donné, et non repris tel quel d’une gamme standard.
Quand les pièces combinent plusieurs matériaux ou des géométries complexes, les gradients thermiques locaux rendent les cycles standards inefficaces. L’adaptation repose alors sur une modélisation fine des transferts de chaleur, couplée à une instrumentation ciblée, pour éviter les déformations ou les contraintes résiduelles.
AVNIR Engineering propose le développement de tels procédés présentés sur notre page expertise matériaux.
Comment mesurer et valider l’efficacité d’un traitement thermique sur les pièces finies
Un traitement thermique se valide sur la pièce finie : les propriétés mécaniques visées sont atteintes, la microstructure correspond à celle recherchée et les contraintes résiduelles restent maîtrisées.
Pour le vérifier, plusieurs approches se complètent. Des essais mécaniques (traction, dureté) contrôlent que la résistance et la ductilité restent dans les tolérances. Une coupe micrographique montre si la structure obtenue est celle attendue. Pour les contraintes résiduelles, la diffraction des rayons X est une méthode de mesure courante, à pratiquer avant et après traitement.
Notre conseil : privilégiez les ateliers qui intègrent ces mesures dans leur protocole. AVNIR Engineering propose par exemple le développement et la qualification de procédés de traitement thermique en s’appuyant sur des analyses microstructurales et mécaniques, pour adapter chaque cycle aux spécificités de l’alliage et du procédé de fabrication. Sans ces validations, un traitement peut sembler conforme en surface, mais cacher des défauts critiques sous charge.
Les limites de cette méthode sont claires : elle exige des moyens d’analyse avancés et une expertise en métallurgie. Une simple mesure de dureté ne suffit pas à exclure des zones fragilisées, surtout sur des géométries complexes ou des matériaux sensibles comme les superalliages. C’est pourquoi la confrontation systématique entre calculs, essais et caractérisation microstructurale reste indispensable.
Questions fréquentes
C’est quoi le traitement thermique ?
Le traitement thermique est une suite de chauffages, de maintiens et de refroidissements contrôlés qui modifie la microstructure d’un métal pour lui donner les propriétés recherchées : dureté, résistance, ductilité. La trempe, le revenu, le recuit et le durcissement par précipitation en sont les familles principales. Les aciers visés par la norme ISO 683-2:2016, par exemple, sont destinés à des pièces trempées et revenues.
Qu’est-ce qu’un four de traitement thermique ?
Un four de traitement thermique chauffe les pièces métalliques à des températures précises pour en modifier la structure. Il sert à des procédés comme la trempe, le revenu ou le recuit. En aéronautique, ses capteurs, son étalonnage et l’uniformité de sa température relèvent de la spécification pyrométrique AMS2750H.
Quels sont les types de traitement de surface ?
Les traitements de surface incluent la cémentation, la nitruration et le revêtement. La cémentation durcit la couche externe par enrichissement en carbone, tandis que la nitruration améliore la résistance à l’usure. Le choix dépend de la sollicitation visée : usure, fatigue de contact ou corrosion.
Qu’est-ce que le recuit en tant que traitement thermique ?
Le recuit consiste à chauffer un métal, à le maintenir en température puis à le refroidir lentement. Selon le type de recuit, il réduit les contraintes internes, adoucit le matériau, homogénéise sa structure ou facilite l’usinage.
Ce qu’il faut retenir
Vérifiez dès maintenant que votre atelier de traitement thermique respecte les normes pyrométriques (AMS2750H) et dispose d’une accréditation Nadcap. Exigez des rapports détaillés incluant les courbes de température, les durées de maintien et les vitesses de refroidissement pour chaque cycle appliqué à vos pièces. Ces données sont indispensables pour corréler les paramètres du traitement aux propriétés mécaniques finales.
Pour les alliages complexes ou les géométries critiques, complétez les essais mécaniques par une analyse micrographique et une mesure des contraintes résiduelles (diffraction des rayons X) afin de vérifier la structure obtenue et l’absence de zones fragilisées. Sans ces mesures, un traitement standard peut masquer des défauts sous charge.
AVNIR Engineering
Un traitement thermique à développer ou à qualifier ?
Choix du cycle, paramètres de température et de durée, essais mécaniques et caractérisation microstructurale : AVNIR Engineering accompagne le développement et la qualification de traitements thermiques pour l’aéronautique, le spatial et la défense.
Découvrir notre expertise matériaux Parlons de votre projetSources & références
- Achats normes ISO 683-2:2016 – AFNOR Editions, boutique.afnor.org
- Achats normes ISO 683-7:2023 – AFNOR Editions, boutique.afnor.org
- pcsese2003-624f-Ouvriers qualifiés des traitements thermiques et de surface sur métaux | Insee, insee.fr
- Aluminum and Aluminum Alloys Subject Guide – ASM International, asminternational.org
- One Minute Mentor Archive – Heat Treating Society, asminternational.org
- AMS2750H: Pyrometry – Material Specification, saemobilus.sae.org
- Accreditation – Nadcap – Performance Review Institute, p-r-i.org
- Heat Treatment of Friction-Stir-Welded 7050 Aluminum Plates – NASA Technical Reports Server (NTRS), ntrs.nasa.gov
- Ingénierie matériaux – Aéronautique, spatial, défense, avnir-engineering.fr
Les sources consultées sont listées en fin d’article, consultées le 1 octobre 2026. Là où nous n’en citons pas, c’est notre avis, et nous l’écrivons comme tel.
Cet article donne des repères de choix et notre point de vue. Il ne remplace pas l’avis d’un professionnel sur une situation précise.
Il est publié par AVNIR Engineering, qui a donc un intérêt dans le sujet.
Méthodologie : chaque fait chiffré ou normatif renvoie à la source citée dans le texte ; les sources ont été revérifiées le 12 octobre 2026.

Nathalie Voisin
Directrice opérationnelle, AVNIR Engineering
Nathalie pilote les missions d’ingénierie mécanique, de matériaux et de compatibilité électromagnétique confiées par les industriels de l’aéronautique, du spatial et de la défense.