

Ressource AVNIR Engineering
Publié le 21 juillet 2026, mis à jour le 3 novembre 2026, à jour des référentiels et bonnes pratiques en vigueur.
Actualité : Le 18 février 2026, l’IRT Saint Exupéry a annoncé le lancement du projet COMPINNOV HT+, soutenu par l’Agence de l’innovation de défense, pour développer des résines composites capables de tenir de 200 à 400 °C dans les moteurs d’avions et de fusées, en alternative aux alliages de titane. De la formulation de la matrice au procédé de mise en œuvre, puis au contrôle de la pièce finie, la fabrication de pièces composites reste un enchaînement d’étapes où chaque paramètre compte (AeroMorning, communiqué de l’IRT Saint Exupéry, 18 février 2026).
Contrairement à une pièce métallique usinée dans la masse, une pièce composite se fabrique et se conçoit en même temps : sa forme, son empilement de plis et ses propriétés naissent du même procédé. Drapage, injection, cuisson, détourage, contrôle : chaque étape imprime une part de la performance finale, et un paramètre mal maîtrisé se paie en porosités ou en délaminages. Cet article déroule les grands procédés de fabrication des composites aéronautiques, puis ce qui vient après la fabrication : le contrôle qualité, les essais de réception et la qualification qui séparent une belle pièce d’une pièce qualifiée. AVNIR Engineering ne fabrique pas de pièces : son bureau d’études intervient en amont, au choix du procédé et au plan de qualification, et en aval, au contrôle, aux essais et à l’expertise d’avarie.
L’essentiel
- Une pièce composite se crée avec son matériau : l’empilement des plis (orientation, séquence) définit ses propriétés autant que sa géométrie.
- Le drapage de préimprégné puis la cuisson en autoclave donnent les meilleures propriétés ; les procédés par voie liquide (RTM, infusion) visent la cadence et les grandes pièces.
- Le cycle de cuisson (montée en température, palier, pression, vide) polymérise la matrice : c’est l’étape qui fixe le taux de porosité et le taux de fibres.
- L’usinage et le détourage d’un composite exigent des outils et paramètres dédiés, sous peine d’arrachements de fibres et de délaminages de bord.
- Le contrôle non destructif (ultrasons surtout) vérifie porosités et délaminages ; la qualification relie procédé, défauts admissibles et tenue mécanique.
- Après la fabrication : contrôle de réception, essais sur éprouvettes témoins, qualification du procédé selon la pyramide d’essais de l’AMC 20-29, expertise d’avarie en cas de défaut.
Pourquoi la fabrication de pièces composites commence dès la conception
La fabrication de pièces composites est indissociable de leur conception : le matériau et la pièce naissent du même procédé. Là où une pièce métallique part d’un alliage aux propriétés déjà fixées, un stratifié composite acquiert ses propriétés au moment où on empile ses plis et où on polymérise sa matrice. On ne fabrique pas seulement une forme, on crée le matériau en même temps.
Un composite structural associe deux constituants : des fibres (carbone, verre, aramide), d’un diamètre d’environ 7 µm pour le carbone, qui portent l’effort, et une matrice (le plus souvent une résine thermodurcissable) qui les lie, les protège et transmet les charges entre elles. L’orientation des fibres et la séquence d’empilement décident de la rigidité et de la résistance dans chaque direction : un stratifié carbone peut dépasser 130 GPa de module dans l’axe des fibres et s’effondrer transversalement. Un même dessin de pièce, drapé selon deux séquences différentes, donne deux comportements différents. Le choix des familles de fibres, de matrices et de sandwichs est traité dans notre guide des matériaux composites aéronautiques.
Cette liberté est une force, car on place la matière exactement là où l’effort passe. C’est aussi une exigence : chaque paramètre de fabrication, de l’orientation d’un pli au palier de cuisson, se répercute sur la pièce finale. D’où l’importance de maîtriser le procédé de bout en bout, ce que rappelle l’ingénierie des matériaux appliquée aux composites.
Les grands procédés de fabrication des composites
Le choix du procédé dépend de la performance visée, de la taille de la pièce et de la cadence. Deux grandes voies dominent en aéronautique, que l’on peut résumer ainsi :
- Drapage de préimprégné : des plis de fibres déjà imprégnés d’une résine partiellement réactivée, conservés au froid, sont drapés un à un sur un moule dans l’ordre et les orientations prévus par le calcul, puis cuits. Contrôle précis du taux de fibres (souvent 55 à 60 % en volume) et de l’empilement, donc les meilleures propriétés mécaniques, au prix d’une main-d’œuvre et d’une logistique de conservation exigeantes.
- Voie liquide (RTM, infusion) : des fibres sèches sont d’abord déposées dans un moule (la préforme), puis une résine liquide est injectée. En RTM, la résine est injectée sous pression entre deux demi-moules rigides, d’où un bon état de surface des deux côtés et une bonne reproductibilité ; en infusion, elle est aspirée sous vide à travers un film souple, efficace pour les grandes pièces à outillage léger.
Le préimprégné vise la performance, la voie liquide la cadence et les grandes dimensions. Un même dessin peut relever de l’un ou de l’autre selon la série visée et le niveau de sollicitation.
Une troisième voie concerne les composites à matrice thermoplastique (PEEK, PEKK, PPS) : la matrice ne réticule pas, la pièce se consolide par chauffage au-dessus de la température de fusion et pression, puis se fige au refroidissement. Le cycle est court, les pièces se thermoforment et se soudent entre elles, mais les températures de mise en œuvre, supérieures à 370 °C pour le PEEK, imposent des outillages et des moyens de chauffe spécifiques. Les matrices concernées et leurs températures caractéristiques sont détaillées dans l’article sur les matériaux composites aéronautiques.
AVNIR Engineering
Une pièce composite à qualifier, une porosité à expertiser ?
Choix de procédé, cycle de cuisson, contrôle des porosités et délaminages, tenue en fatigue : parlons de votre projet composite.
Découvrir notre expertise Matériaux Parlons de votre projetLa cuisson : l’étape qui fixe les propriétés
La cuisson est l’étape où la matrice polymérise et où la pièce acquiert définitivement ses propriétés. C’est aussi celle qui détermine le taux de porosité, l’un des défauts les plus scrutés d’un composite structural. Un cycle mal réglé peut ruiner une pièce parfaitement drapée.
Un cycle de cuisson combine une montée en température, un ou plusieurs paliers (typiquement de 120 °C à 180 °C selon la résine), une pression et un vide, appliqués selon un profil précis. La cuisson en autoclave, sous pression et vide simultanés, chasse l’air piégé et compacte le stratifié : c’est la référence pour les pièces les plus sollicitées, car elle abaisse le taux de porosité. La pression consolide, le vide évacue les volatils, la température déclenche et achève la réaction chimique. Trois leviers qu’il faut coordonner.
La montée en température mérite une attention particulière : trop rapide, elle piège des gaz et fige des contraintes internes ; trop lente, elle prolonge inutilement le cycle. Le refroidissement, souvent négligé, génère lui aussi des contraintes résiduelles, car fibres et matrice ne se contractent pas au même rythme. Ces contraintes de cuisson peuvent déformer une pièce fine, d’à peine quelques plis de 0,125 mm d’épaisseur, ou amorcer des microfissures avant même la mise en service. Maîtriser le cycle, c’est maîtriser la qualité.
Usinage, détourage et assemblage des pièces composites
Un composite ne se coupe pas comme un métal : il faut l’usiner avec des outils et des paramètres dédiés, sous peine de l’endommager en surface comme dans l’épaisseur. Même une pièce parfaitement cuite peut être ruinée par un détourage mal conduit.
Les fibres, très abrasives, usent rapidement les outils, tandis que la matrice supporte mal l’échauffement. Un mauvais choix de vitesse ou d’avance provoque des arrachements de fibres, un délaminage de bord (les plis se séparent en périphérie) ou un échauffement qui dégrade la résine. Le perçage, indispensable pour les fixations, est particulièrement sensible : un délaminage en sortie de trou amorce une zone faible juste là où passe l’effort de l’assemblage.
L’assemblage lui-même appelle des précautions. Le collage exige une préparation de surface rigoureuse et un contrôle de la liaison. Le boulonnage impose de gérer le matage local du stratifié et, dès qu’un métal entre en contact avec des fibres de carbone, le risque de corrosion galvanique du métal, qu’il faut isoler. La fabrication ne s’arrête donc pas à la sortie d’autoclave : chaque opération aval peut créer un défaut.
Contrôler et qualifier des pièces composites
Le contrôle non destructif vérifie qu’une pièce composite est saine sans la détruire, en traquant les deux défauts majeurs du stratifié : les porosités et les délaminages. L’ultrason est ici la méthode de référence, car une onde traversant le stratifié voit ses échos perturbés par un vide interne ou une séparation de plis, et détecte des défauts dès quelques dixièmes de mm.
Au-delà du contrôle de série, l’émission acoustique révèle en essai sous charge les défauts qui s’activent, fibre qui rompt ou fissure qui progresse, tandis que la tomographie X reconstruit en volume l’intérieur d’une pièce ou d’une éprouvette pour situer précisément un défaut. Reliées à la caractérisation des matériaux, ces observations disent si un défaut est admissible ou rédhibitoire.
Reste la qualification. Qualifier une pièce composite, c’est relier le procédé (drapage, cycle de cuisson, paramètres d’usinage) aux défauts admissibles et à la tenue mécanique mesurée, y compris en fatigue au-delà de 1 000 000 cycles et après impact, dans un dossier traçable. Les composites appellent aussi des essais mécaniques et des critères de rupture propres, car leur comportement anisotrope interdit de leur appliquer les critères isotropes des métaux.
Après la fabrication : qualifier et contrôler la pièce
Une pièce composite sortie d’autoclave ou de moule n’est pas encore une pièce bonne : elle le devient quand une chaîne de contrôles et d’essais a prouvé qu’elle est conforme au dossier de définition. Cette chaîne compte quatre maillons, qui n’appellent pas les mêmes moyens ni les mêmes acteurs, et c’est sur ces maillons qu’intervient un bureau d’études matériaux comme AVNIR Engineering, en complément du fabricant.
| Étape | Objectif | Moyens | Référentiel usuel |
|---|---|---|---|
| Contrôle de réception | Vérifier l’absence de porosité et de délaminage hors critères, les cotes et l’état des bords | Ultrasons en transmission ou en écho (cartographie), contrôle dimensionnel | Critères d’acceptation du dossier de définition de la pièce |
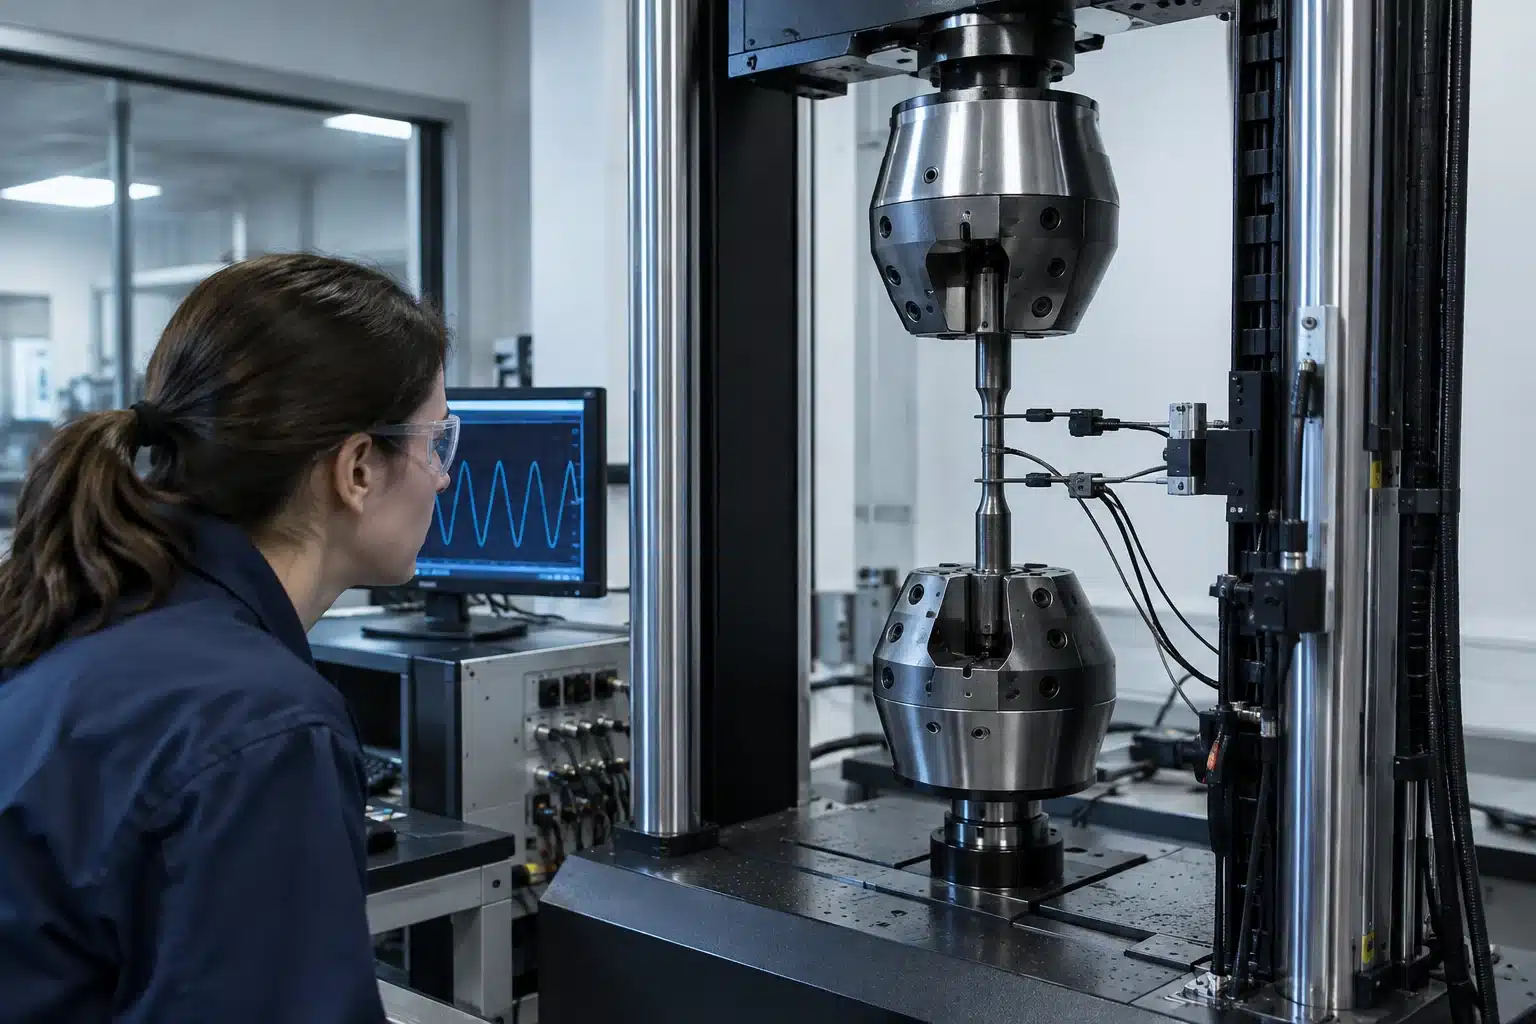
| Essais sur éprouvettes témoins | Prouver que le lot cuit atteint les valeurs attendues du matériau | Éprouvettes drapées et cuites avec la pièce, essais de traction, compression, cisaillement interlaminaire | ASTM D3039 (traction), ASTM D6641 (compression), ASTM D2344 (cisaillement interlaminaire) ; équivalents ISO : ISO 527-5 (traction) et ISO 14130 (cisaillement interlaminaire) |
| Qualification du procédé | Relier procédé, défauts admissibles et tenue mécanique, y compris après impact | Pyramide d’essais, des éprouvettes aux éléments, compression après impact | AMC 20-29 de l’EASA, ASTM D7136 et ASTM D7137 (impact et compression après impact) |
| Expertise d’avarie | Comprendre l’origine d’un défaut ou d’une rupture, en fabrication ou en service | Tomographie X, analyse de faciès de rupture au microscope électronique à balayage, essais sur prélèvements | Rapport d’expertise tracé, décision d’acceptation, de réparation ou de rebut |
Le contrôle de réception répond à une question simple : la pièce est-elle dans les critères ? Les essais sur éprouvettes témoins répondent à une autre : le matériau, tel qu’il a été cuit ce jour-là, vaut-il ce que le calcul suppose ? Ces éprouvettes, drapées et cuites avec la pièce, sont le seul lien mesurable entre la pièce livrée et la base de données matériau. La caractérisation des composites organise ces essais par direction et par environnement.
La qualification du procédé se joue une fois, avant la série, puis se maintient à chaque changement de matière, d’outillage ou de cycle. Elle suit la pyramide d’essais de l’AMC 20-29 : un grand nombre d’éprouvettes pour établir la statistique du matériau, puis des éléments et des sous-composants pour valider les analyses. La compression après impact y tient une place à part, car c’est elle qui fixe la tenue avec un dommage à peine visible. L’essai de compression sur assemblage composite et les essais mécaniques de traction et de fatigue alimentent ce dossier.
Reste l’expertise d’avarie, quand un contrôle révèle un défaut ou qu’une pièce rompt en essai ou en service. La tomographie X situe le défaut en volume, le faciès de rupture au microscope électronique dit s’il s’agit d’une rupture de fibres, d’une décohésion fibre-matrice ou d’un délaminage, et des prélèvements essayés confirment ou non la perte de propriétés. La conclusion n’est pas seulement une cause : c’est une décision, accepter, réparer ou rebuter, et une correction du procédé pour que le défaut ne revienne pas.
Limites et points de vigilance
La fabrication de pièces composites concentre plusieurs points de vigilance qu’aucune étape aval ne rattrape. Les repérer tôt, c’est éviter le rebut d’une pièce coûteuse ou, pire, la mise en service d’une pièce affaiblie :
- Porosité : un vide piégé à la cuisson abaisse la tenue mécanique du stratifié ; c’est la première limite d’un cycle mal maîtrisé.
- Délaminage : séparation de plis née d’un impact, d’un perçage ou d’une contrainte résiduelle, souvent invisible en surface et détectable seulement par ultrasons.
- Contraintes résiduelles : le retrait différentiel fibres / matrice au refroidissement déforme les pièces fines et fragilise les zones de courbure.
- Sensibilité à l’impact : un choc peu marqué en surface peut masquer un dommage interne étendu, d’où l’importance de la justification en tolérance aux dommages.
C’est cette démonstration complète, du procédé à la preuve de tenue, qui autorise la substitution d’une pièce métallique par un composite.
Pour aller plus loin
- Matériaux composites aéronautique : familles, thermoplastiques, essais, limites
- Caractérisation des composites : bâtir le plan d’essais
- Contrôle non destructif par ultrasons
- Essai de compression sur assemblages composites
- Essais mécaniques : traction, compression, fatigue
- Notre expertise Matériaux
FAQ : fabrication de pièces composites
Quelle différence entre le drapage de préimprégné et le RTM ?
Le drapage de préimprégné empile des plis déjà imprégnés de résine, puis les cuit : il offre le meilleur contrôle du taux de fibres et de l’empilement, donc les meilleures propriétés mécaniques. Le RTM dépose des fibres sèches dans un moule rigide puis y injecte la résine sous pression : il vise la cadence, un bon état de surface sur les deux faces et une bonne reproductibilité, avec un contrôle du taux de fibres un peu moindre.
Pourquoi la cuisson est-elle une étape critique ?
Parce que c’est à la cuisson que la matrice polymérise et que la pièce acquiert ses propriétés définitives, et que cette étape fixe le taux de porosité. Le cycle combine montée en température, palier, pression et vide : une montée trop rapide piège des gaz, un refroidissement mal maîtrisé génère des contraintes résiduelles. La cuisson en autoclave, sous pression et vide, abaisse la porosité et sert de référence pour les pièces les plus sollicitées.
Pourquoi l’usinage d’un composite est-il délicat ?
Parce qu’un composite ne se coupe pas comme un métal : les fibres abrasives usent les outils et la matrice supporte mal l’échauffement. De mauvais paramètres provoquent des arrachements de fibres, un délaminage de bord ou une dégradation de la résine. Le perçage est particulièrement sensible, car un délaminage en sortie de trou crée une zone faible juste là où passe l’effort de la fixation. Outils et paramètres dédiés sont indispensables.
Comment détecte-t-on les défauts d’une pièce composite ?
Principalement par ultrasons, méthode de référence pour les porosités et les délaminages, car les échos d’une onde traversant le stratifié sont perturbés par un vide interne ou une séparation de plis. L’émission acoustique révèle en essai sous charge les défauts qui s’activent, et la tomographie X reconstruit l’intérieur de la pièce en volume. Ces contrôles, reliés à la caractérisation, disent si un défaut est admissible.
Que contrôle-t-on sur une pièce composite après sa fabrication ?
D’abord la pièce elle-même, par ultrasons et contrôle dimensionnel, pour vérifier l’absence de porosité et de délaminage hors critères. Ensuite le matériau tel qu’il a été cuit, par des essais de traction, de compression et de cisaillement interlaminaire sur des éprouvettes témoins drapées et cuites avec la pièce (ASTM D3039, D6641, D2344, ou ISO 527-5 et ISO 14130). Enfin, avant la série, la qualification du procédé relie ces résultats aux défauts admissibles et à la tenue après impact selon la pyramide d’essais de l’AMC 20-29.
Quelle différence entre fabriquer et qualifier une pièce composite ?
Fabriquer, c’est draper, injecter, cuire et détourer une pièce conforme au dessin. Qualifier, c’est prouver, par des essais et des contrôles tracés, que le procédé ainsi réglé produit des pièces dont la tenue mécanique est celle que le calcul suppose, défauts admissibles compris. Un fabricant assure le premier point ; un bureau d’études matériaux comme AVNIR Engineering intervient sur le second, du plan de qualification à l’expertise d’avarie.
Peut-on remplacer une pièce métallique par un composite ?
Oui, et c’est un enjeu majeur de la conception aéronautique actuelle, mais la substitution se démontre. Il faut qualifier le composite, c’est-à-dire relier son procédé de fabrication aux défauts admissibles et à sa tenue mécanique mesurée, notamment en fatigue et après impact, dans un dossier traçable. Le comportement anisotrope du composite impose des critères de rupture propres, distincts de ceux des métaux.
Une pièce composite à concevoir, à qualifier ou à expertiser ?
AVNIR Engineering accompagne les bureaux d’études aéronautiques, spatiaux et de défense sur toute la chaîne des composites : choix de procédé (drapage de préimprégné, RTM, infusion), maîtrise du cycle de cuisson en autoclave, caractérisation mécanique et thermomécanique du stratifié, contrôle non destructif des porosités et délaminages (ultrasons, émission acoustique, tomographie X), analyse de faciès de rupture au MEB, bancs d’essai sur mesure (chute sur composites, pliage, érosion), jusqu’à la qualification procédé et la justification en fatigue et tolérance aux dommages. De la définition du besoin à la preuve de tenue consignée dans un dossier traçable.
Découvrir notre expertise Matériaux · Échanger avec nos ingénieurs
Sources & références
- ISO 527-5:2021, Plastiques, détermination des propriétés en traction, partie 5 : conditions d’essai pour les composites plastiques renforcés de fibres unidirectionnelles : consulter
- ISO 14130:1997, Composites plastiques renforcés de fibres, détermination de la résistance au cisaillement interlaminaire apparent par essai de flexion sur appuis rapprochés : consulter
- Wikipédia, Matériau composite : consulter
- Wikipédia, Fibre de carbone : consulter
- Wikipédia, Moulage par transfert de résine (RTM) : consulter
- AeroMorning, Souveraineté technologique : l’IRT Saint Exupéry et l’Agence de l’innovation de défense (communiqué du 18 février 2026, projet COMPINNOV HT+) : consulter
- EASA, AMC 20-29 Composite Aircraft Structure (Easy Access Rules for AMC-20) : consulter
- ASTM D3039/D3039M, Tensile Properties of Polymer Matrix Composite Materials : consulter
- ASTM D6641/D6641M, Compressive Properties of Polymer Matrix Composite Materials Using a Combined Loading Compression Test Fixture : consulter
- ASTM D2344/D2344M, Short-Beam Strength of Polymer Matrix Composite Materials : consulter
- ASTM D7136/D7136M, Measuring the Damage Resistance of a Fiber-Reinforced Polymer Matrix Composite to a Drop-Weight Impact Event : consulter
- ASTM D7137/D7137M, Compressive Residual Strength Properties of Damaged Polymer Matrix Composite Plates : consulter
Nos sources : les référentiels cités dans cet article, avec un lien vers l’organisme émetteur, vérifiés le 3 novembre 2026.

Nathalie Voisin
Directrice opérationnelle, AVNIR Engineering
Nathalie pilote les missions d’ingénierie mécanique, de matériaux et de compatibilité électromagnétique confiées par les industriels de l’aéronautique, du spatial et de la défense.